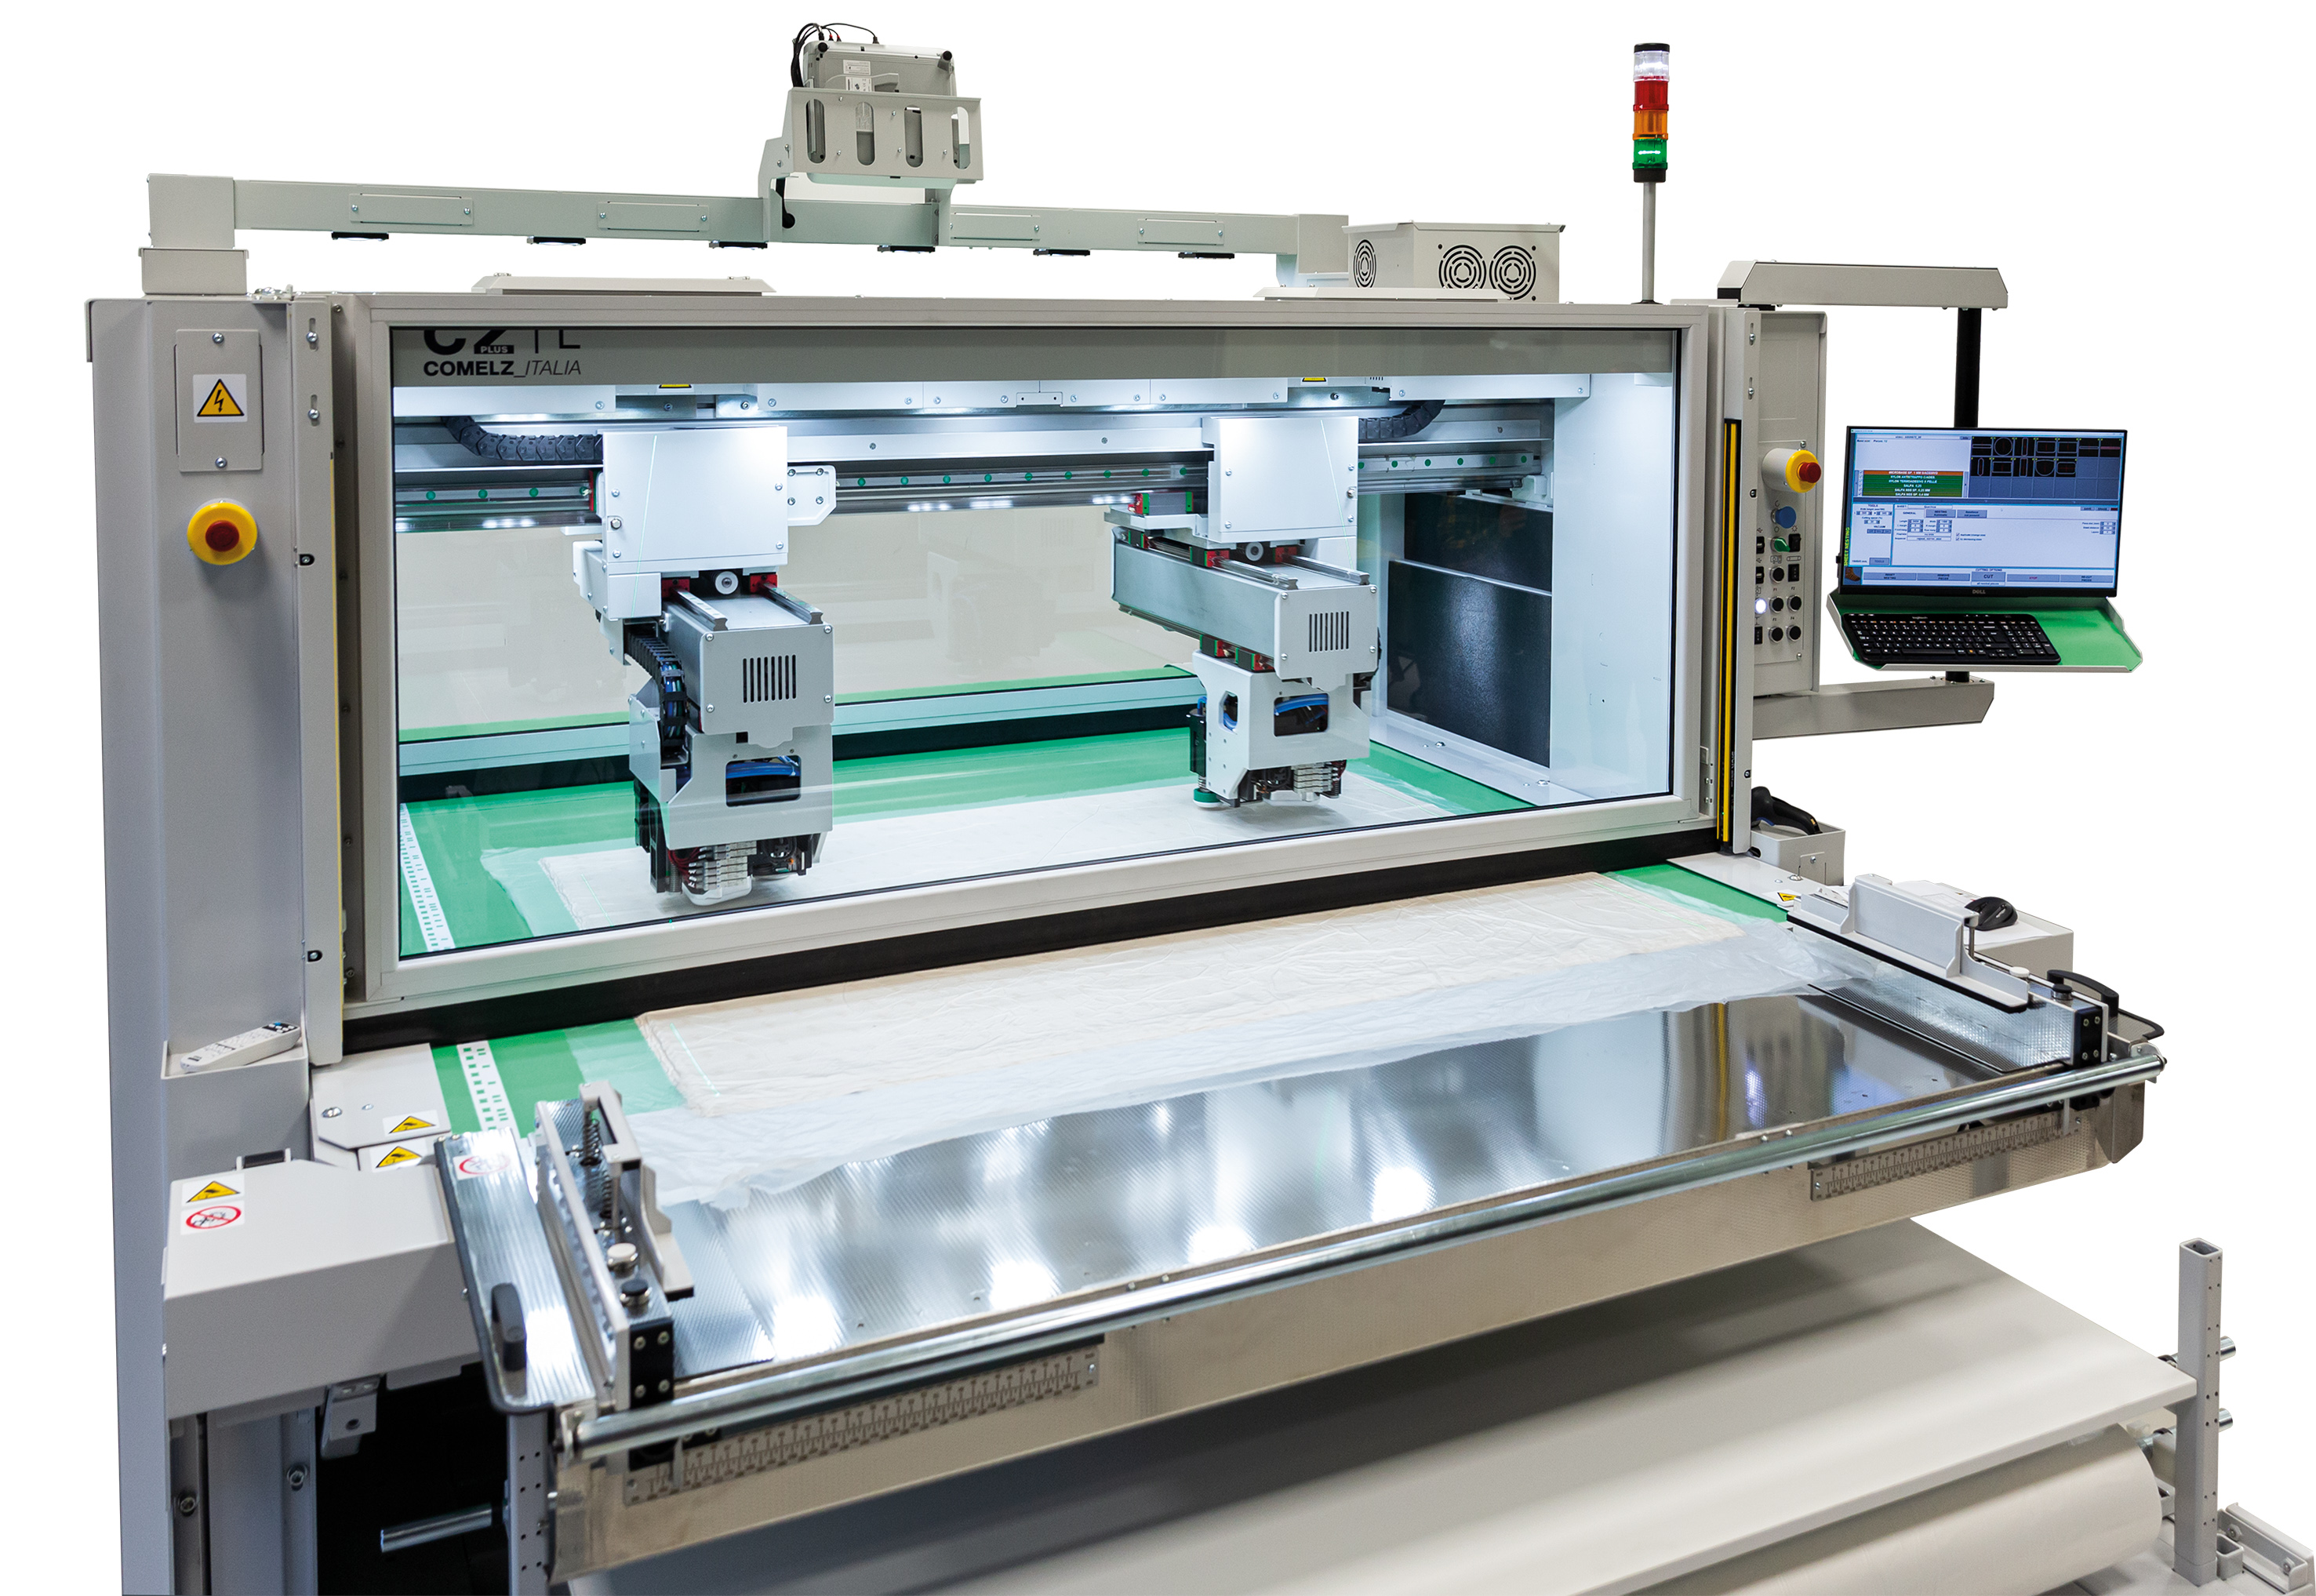
Deri kesim kalitesi yalnızca makineye bağlı değildir. Ham derinin nereden geldiği, nasıl tabaklandığı ve hangi son işlemlerden geçtiği; kesim sırasında seçilmesi gereken bıçak türünü, vakum basıncını ve hat hızını doğrudan etkiler. Bu yazıda ham deriden kesim tablosuna uzanan süreci ve her aşamanın makine ayarlarına yansımasını ele alıyoruz.
Deri Türleri ve Yapısal Farklılıklar
Endüstriyel deri kesimde en sık karşılaşılan hammadde türleri şunlardır:
Full-Grain (Tam Tane) Deri
Derinin en üst tabakası korunmuş; en dayanıklı ve en değerli türdür. Yoğun yapısı nedeniyle bıçak direnci yüksektir; daha sık bıçak kontrolü ve orta-yüksek baskı ayarı gerektirir.
Top-Grain Deri
Üst tabaka hafifçe zımparalanmış ve yüzey işlemi uygulanmıştır. Full-grain'e göre daha homojen yapıdadır, bu da tutarlı kesim elde etmeyi kolaylaştırır. Otomotiv döşemesinde yaygın kullanılır.
Split (Bölünmüş) Deri
Tabaka ayrıştırma (splitting) işlemiyle elde edilir. Napa ve süet bu kategoriye girer. Daha yumuşak ve esnek olduğu için vakum masasının homojen tutması güçleşebilir; segmentli vakum sistemleri burada kritik önem kazanır.
Bonded ve Suni Deri
Poliüretan (PU) veya PVC bazlı suni deriler, tabaka sayısı ve baskı hassasiyeti açısından gerçek deriden farklı davranır. Kesim ısısına hassas olanlar için yavaş hat hızı ve titreşimli bıçak kombinasyonu tercih edilir.
Tabaklanma Yöntemi ve Kesim Sertliği
Derinin tabaklanma yöntemi (krom sepaj, bitkisel sepaj, kombinasyon) son ürünün sertliğini ve gözenekliliğini belirler. Bitkisel sepajlı deri genellikle daha serttir ve bıçağın kesmesi daha uzun sürebilir. Krom sepajlı deri ise daha esnek olup yüksek hat hızına uyum sağlar.
COMELZ makinelerinde bıçak baskısı ve hat hızı parametre kitaplığı üzerinden deri türüne göre kaydedilebilir. Bu sayede operatör, deri türünü seçtiğinde makine otomatik olarak en uygun ayarlara geçer; deneme yanılma sürecine gerek kalmaz.
Kalite Sınıflandırması ve Nesting Stratejisi
Deri yüzeyindeki doğal kusurlar (boru izi, böcek izi, yara izi vb.) kalite sınıfını düşürür. Endüstride yaygın olarak A, B, C ve D sınıflandırması kullanılır:
- A Sınıfı: Yüzey %95+ kusursuz. Yüz kısmı için uygundur.
- B Sınıfı: Küçük kusurlar var, görünmez alanlarda kullanılır (arka panel, koltuk altı).
- C Sınıfı: Daha fazla kusur. İç yapı ve dolgularda değerlendirilir.
- D Sınıfı: Yalnızca parça bazlı kullanım. Sanayi ürünleri için uygundur.
COMELZ NEK+ tarama sistemi, deriyi kameralarla analiz ederek kalite haritası çıkarır. Bu harita Caligola nesting yazılımına aktarıldığında, A sınıfı bölgeler görünür yüzey parçalarına, B sınıfı bölgeler iç parçalara otomatik atanır. Sonuç: aynı deriden hem birinci hem ikinci kalite parçalar optimize biçimde çıkarılır, fire minimuma iner.
Nem ve Sıcaklık Etkisi
Deri, higroskopik bir malzemedir; ortam nemine ve sıcaklığına bağlı olarak boyutsal değişim gösterebilir. Kesim öncesi derinin fabrika ortamına (ideal: 18–22 °C, %50–60 nem) en az 24 saat adaptasyon süresine bırakılması, boyutsal tutarlılık için kritiktir. Bu basit önlem, son montajda yaşanan uyumsuzlukları önemli ölçüde azaltır.
Bıçak Seçimi Rehberi
Kesim kalitesinin belirleyici unsurlarından biri doğru bıçak seçimidir:
- Titreşimli bıçak: Orta-kalın tabakalar, bitkisel sepajlı deri, bonded deri
- Döner bıçak: İnce, yumuşak deriler, suni deri, kumaş-deri kombinasyonları
- Çift bıçak: Katlı kesim gerektiren çok tabakalı setups
Sonuç
Kesim kalitesi üretim zincirinin en son halkasıdır; ama bu halkayı kuvvetli tutmak, ham maddenin özelliklerini iyi anlamakla başlar. Makine ne kadar iyi olursa olsun, yanlış parametrelerle çalıştırılan bir CNC kesim sistemi fire üretmeye devam eder. Doğru hammadde bilgisi + doğru makine ayarı = optimum üretim verimliliği.
AC Makine teknik ekibimiz, üretiminizde kullandığınız deri türüne göre parametre optimizasyonu konusunda ücretsiz danışmanlık sunmaktadır. Bize yazın.
Yorumlar
Henüz yorum yapılmamış. İlk yorumu siz yazın!
Yorum Yap